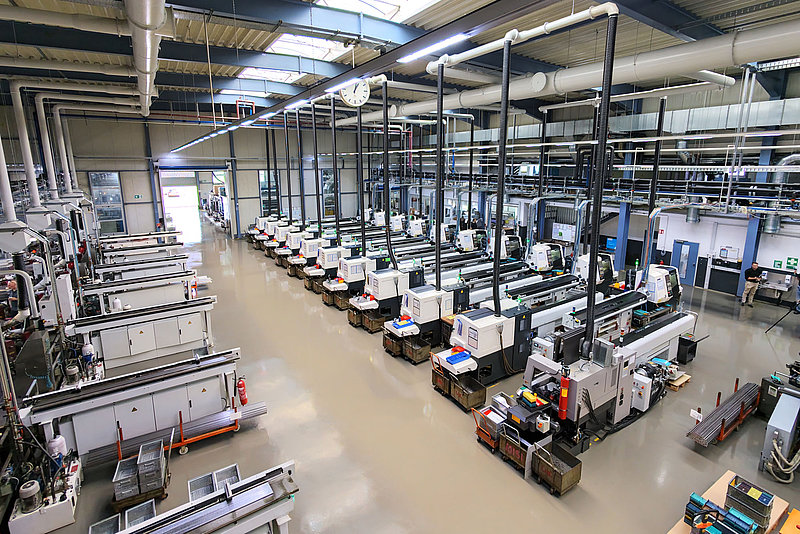
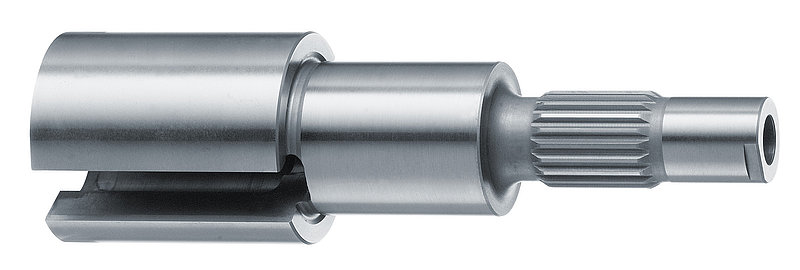
„Unser Kernprozess ist das Präzisionsdrehen. Wir haben insgesamt 140 Drehmaschinen der unterschiedlichsten Ausprägung in der Gruppe“, erläutert Dr. Steffen Böhm aus der Geschäftsführung von Sauter. „Auch wenn wir das Unternehmen inzwischen breiter aufstellen, geht heute noch ein großer Teil der gefertigten Bauteile in die Automobilindustrie. Für den Automotive-Bereich fertigen wir insbesondere Bauteile, die in der Sensorik und der Bremse verwendet werden.“ Die Branchen Sensorik, Hydraulik und Robotik gewinnen immer mehr an Bedeutung im Kundenportfolio von Sauter. Zumal die hohen Prozess-, Qualitäts- und Dokumentationsstandards aus dem Automotive-Geschäft eine sehr gute Ausgangsbasis für die Erschließung weiterer anspruchsvoller Märkte wie Defence schaffen.
Sauter betrachtet sich nicht als reiner Lohnfertiger, sondern als Zulieferer, der Prozessketten aufbauen kann. So bietet das in Aldingen am südwestlichen Ende der Schwäbischen Alb ansässige Unternehmen nach der Fertigung weitere Prozessschritte wie Härten, Schleifen, Waschen, Prüfen sowie Verpacken an. Auch die Nachverfolgbarkeit und Prozesssicherheit bei sehr großen Stückzahlen kann gewährleistet werden.
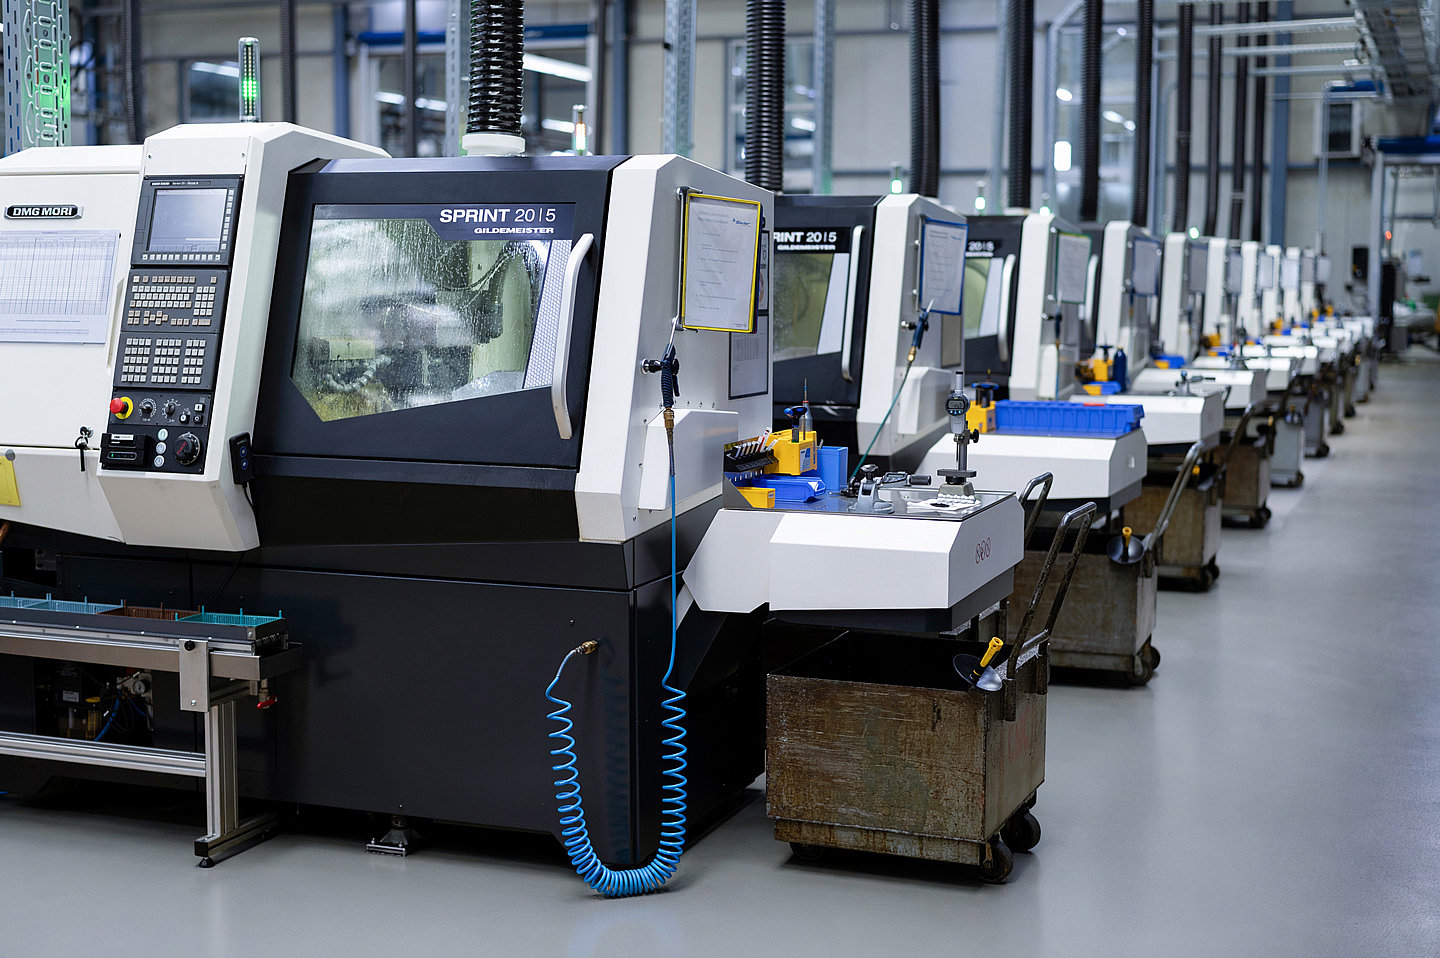
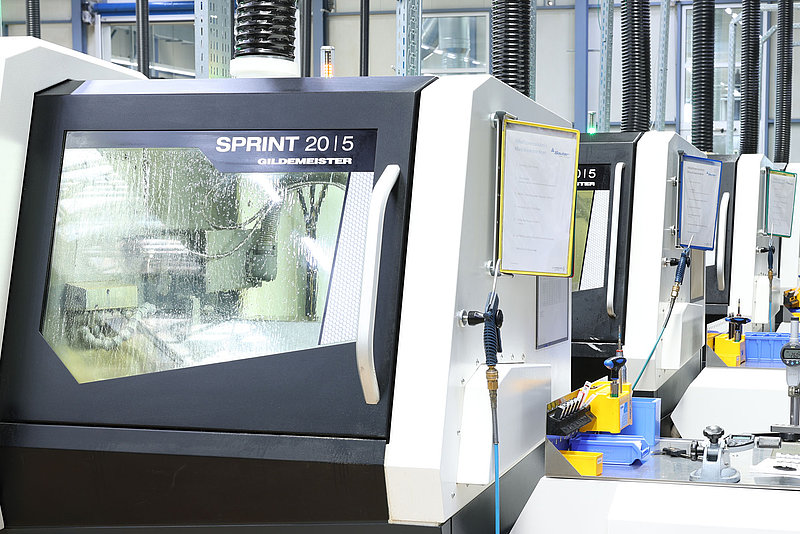
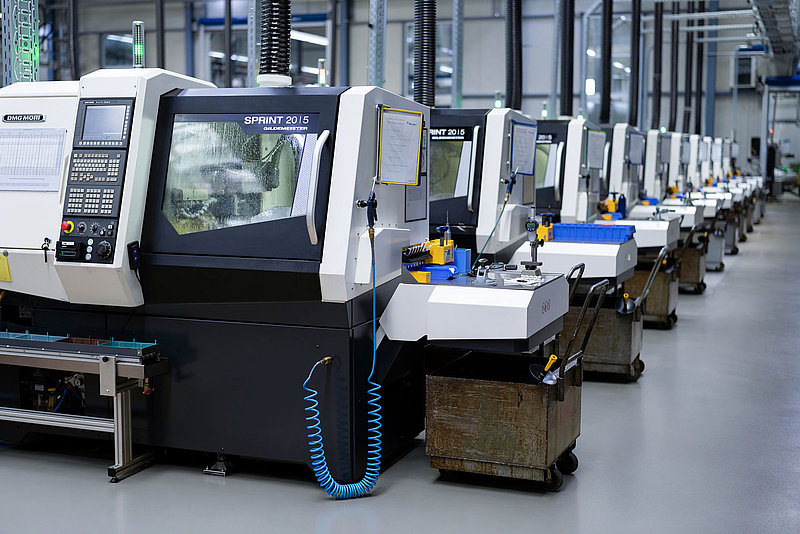
Die Fertigung von Sauter umfasst Highrunner-Serien mit bis zu 55 Millionen Stück eines einzelnen Bauteils pro Jahr ebenso wie – in steigendem Maße – kleinere Serien im Bereich von Tausenden, teilweise sogar bis zu Hunderten Stück jährlich. „Dies bedingt eine Weiterentwicklung des Maschinenparks“, berichtet Dr. Steffen Böhm. „Für die Großserien kommen Mehrspindelmaschinen zum Einsatz, auf denen parallel mehrere Bauteile gefertigt werden. Inzwischen setzen wir vermehrt Einspindelmaschinen ein, insbesondere vom Typ DMG Sprint 20|5.“
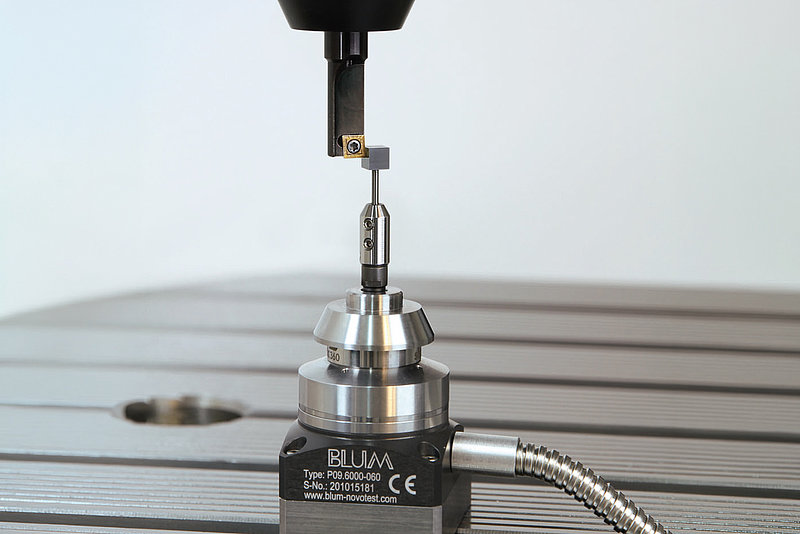
Die Einspindelmaschinen geben Sauter die Flexibilität, unterschiedliche Teile und Losgrößen wirtschaftlich zu fertigen. Damit diese Flexibilität nicht zulasten der Prozesssicherheit geht, sind prozessnahe Mess- und Regelmechanismen nötig. Mit Blick darauf kam der Kontakt zu Blum-Novotest genau zur rechten Zeit: 2023 stellte Vertriebstechniker Erhard Strobel das BLUM-Portfolio bei Sauter vor – und schon bald wurde ein gemeinsames Projekt angegangen.
Nach den guten Erfahrungen in den ersten Tests und einem Pilotprojekt wurde 2025 die erste Maschine mit einem BLUM-Taster ausgestattet. „Ich sehe das Messen in der Maschine nicht nur als ein Qualitätsthema, sondern als ein zentrales Merkmal: Qualität entsteht im Prozess, nicht erst in der Endprüfung“, unterstreicht Dr. Steffen Böhm. „Unser Anspruch ist, Qualität nicht erst am Ende zu erkennen, sondern direkt im Prozess zu beherrschen. Die Inline-Messung hilft uns, Abweichungen frühzeitig zu identifizieren und den Prozess stabil zu halten.“
Bei den Verantwortlichen von Sauter genießt die Vermeidung von Ausschuss höchste Priorität: Obwohl eine 100-Prozent-Prüfung am Ende der Bearbeitung durchgeführt wird, bringt die Inline-Messung während der Bearbeitung die Qualität direkt in den Prozess. Mit ihr sind Trends und Abweichungen früher zu erkennen. Außerdem ermöglicht sie eine schnellere Reaktion, bevor Ausschuss oder Nacharbeit entstehen. Damit steigert sich nicht nur die Prozessstabilität in der Fertigung, sondern auch für die Kunden wird eine reproduzierbare Qualität über unterschiedlichste Losgrößen hinweg gesichert.
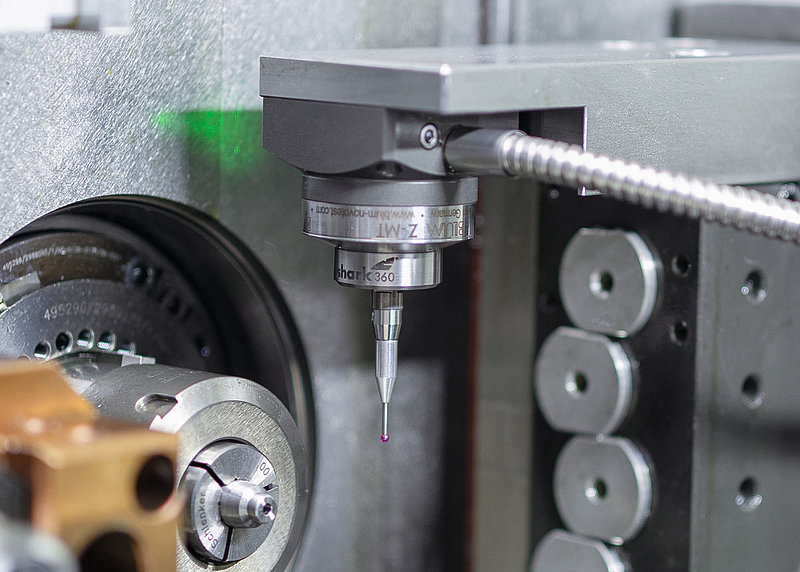
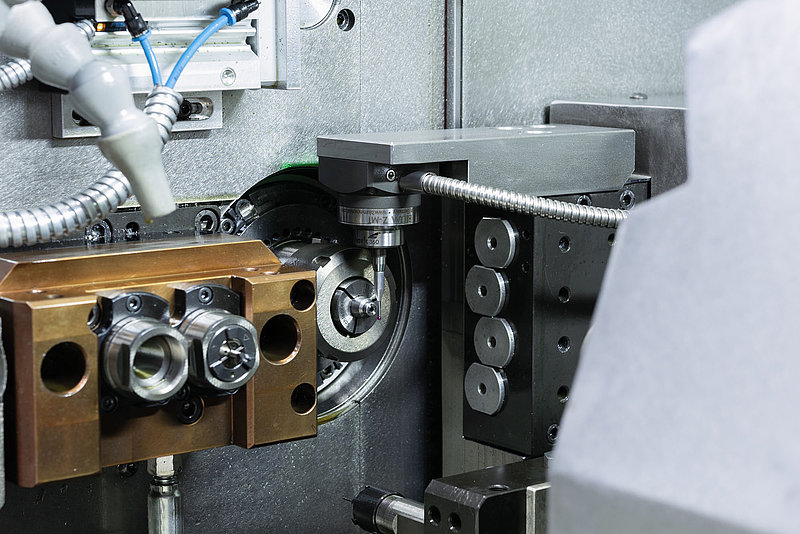
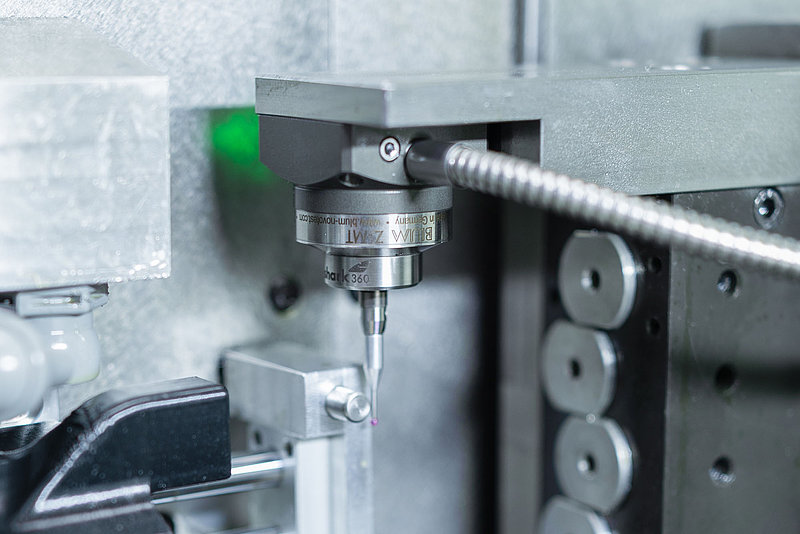
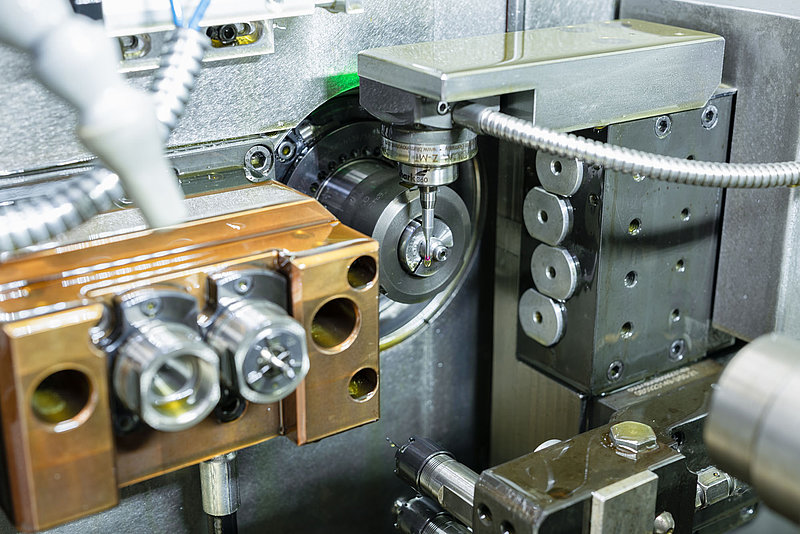
Sauter setzt auf kabelgebundene Taster des Typs Z-MT, die gegenüber den kabellosen Produkten von BLUM kompakter sowie kostengünstiger sind und wegen der direkten Stromversorgung keine Batteriewechsel erfordern. „Oftmals ist es schwierig, einen passenden Platz im Arbeitsraum für kabelgebundene Geräte zu finden. In diesem Fall war es aber problemlos möglich, und so fiel die Entscheidung für den Z-MT schnell“, blickt Erhard Strobel zurück. „Die Taster fahren die drei zu messenden Durchmesser mit dem Schaft des Messtasters an – das gewährleistet, dass die Messung am äußersten Umfang geschieht. Beim Antasten mit der Kugel könnte man, wenn diese nicht genau auf der Ebene der Drehspindelachse sitzt, unter oder über dem breitesten Durchmesser der Kugel antasten und dadurch verfälschte Messungen erhalten.“ In Aldingen muss übrigens eine Toleranz von plus/minus acht Mikrometern eingehalten werden – da muss die Messung als solche extrem genau und zuverlässig sein. Mit dieser einfachen Maßnahme wird eine potenzielle Fehlerquelle ausgeschaltet.
Der Start erfolgte mit einem Messpunkt – und als das klappte, wurde auf alle drei erweitert. Allerdings kam es immer noch zu Abweichungen, vor allem durch den Wärmegang der Maschinen. Deshalb ist ein Kalibrierzylinder auf einer einschwenkbaren Basis montiert worden. Dieser wird mit einer Zweipunktmessung vermessen – so können die thermisch bedingten Veränderungen der Maschine kompensiert werden.
„Der gesamte Prozess wurde aufwendig optimiert: Die BLUM-Techniker erstellten dazu ein Makro, das die Abstände zwischen den Messungen stufenweise verlängerte und die Messungen protokollierte, um eine optimale Schrittweite zwischen zwei Messungen zu finden“, beschreibt Markus Muschke, Teamleiter Einspindelmaschinen bei Sauter. „So lässt sich Zeit sparen, denn die Messzeit ist zwar nicht lang, wirkt sich aber nichtsdestotrotz auf die erreichbaren Stückzahlen aus.“
Es wird bei jeder Messung zunächst kalibriert und dann die drei Durchmesser gemessen. Die Messgeschwindigkeit ist wegen der Antastung mit dem Schaft auf 1.000 Millimeter pro Minute reduziert, eigentlich würden die BLUM-Taster die doppelte Geschwindigkeit erlauben. Inzwischen wird in Aldingen jedes hundertste Teil gemessen und der Prozess ist extrem robust geworden.
„Für uns ist die BLUM-Lösung kein isoliertes Messsystem, sondern ein Baustein unserer technologischen Weiterentwicklung: mehr Automatisierung, mehr Transparenz und mehr Prozesssicherheit in der Serienfertigung“, sieht Dr. Steffen Böhm in den BLUM-Messtastern ein strategisches Werkzeug. „Gerade für neue Märkte mit hohen Anforderungen an Dokumentation, Prozessstabilität und Funktionssicherheit ist Inline-Messtechnik ein wichtiges Signal: Wir können Präzision reproduzierbar und industriell beherrschen.“
Sehr geschätzt wird in der Schwäbischen Alb auch die Zusammenarbeit mit BLUM. Schließlich wurde diese Sonderlösung gemeinsam im Team umgesetzt: Sauter legte fest, wo kalibriert wird, und die BLUM-Mitarbeiter setzten das ‚Wie‘ um. Die Partnerschaft war gut, und offene Fragen sind schnell gelöst worden. Zudem konnte das Intervall für das Auswechseln der Werkzeugschneidplatten verlängert werden, weil stärker an die Verschleißgrenze herangegangen werden kann und trotzdem gewarnt wird, sobald ein Werkzeug früher verschlissen ist.
Die BLUM-Messtechnik wurde auf alle DMG-Einspindler Sprint 20|5 ausgerollt – aktuell sind es 18 Maschinen –, dabei bewährt sie sich im täglichen Produktionsprozess. „Auch Stahlspäne und das allgegenwärtige Schneidöl stören den Messvorgang nicht: Wir reinigen den Taster und den Kalibrierzylinder vor dem Messen mit einer Schneidöl-Spülung“, fasst Markus Muschke zusammen. „Schmutz und die widrigen Bedingungen beeindrucken die BLUM-Taster ebenfalls nicht. Sie verrichten ihren Dienst rund um die Uhr absolut zuverlässig.“